Stellen Sie sich eine Hochgeschwindigkeitsverpackungslinie vor, die mit 120 Flaschen pro Minute läuft. Plötzlich stoppt das System. Auf dem HMI blinkt eine Fehlermeldung: „Sensor 7 – Signalfehler.“ Der Wartungstechniker eilt zur Leitung, öffnet den Schaltschrank und beginnt mit der Fehlerbehebung. Dreißig Minuten später ist das Problem erkannt: Der zur Erkennung von durchsichtigen Plastikflaschen ausgewählte kapazitive Sensor ist nicht zuverlässig, da die Transparenz der Flasche und die Schwankungen des Umgebungslichts falsche Auslöser verursachen. Dies ist kein Sensorfehler; es handelt sich um einen Auswahlfehler. Für die Anwendung wurde der falsche Sensor ausgewählt und die gesamte Produktionslinie zahlte den Preis dafür. Dieses Szenario spielt sich jeden Tag in Fabriken ab und unterstreicht eine grundlegende Wahrheit: Die Auswahl des richtigen Sensors für ein SPS-System ist keine triviale Aufgabe. Diese Entscheidung erfordert einen strukturierten Ansatz, ein tiefes Verständnis der Anwendung und ein klares Verständnis der technischen Faktoren, die die Sensorleistung bestimmen.
Bei der Auswahl einesIFM IndustriesensorFür SPS-Systeme müssen Ingenieure sieben kritische Dimensionen bewerten: Sensortyp und Erkennungsprinzip, elektrische Kompatibilität mit dem SPS-Eingangsmodul, Umgebungsbedingungen (Temperatur, Feuchtigkeit, Staub), Integration des Kommunikationsprotokolls (insbesondere IO-Link), Reaktionszeit und Genauigkeit, Montage- und mechanische Einschränkungen sowie langfristige Zuverlässigkeit und Gesamtbetriebskosten. Jeder dieser Faktoren interagiert mit den anderen, und die optimale Wahl ist selten der teuerste Sensor oder der mit der größten Erfassungsreichweite. Es ist der Sensor, der genau auf die spezifischen Anforderungen der Anwendung abgestimmt ist. Dieser Artikel führt Sie systematisch durch jede dieser Dimensionen und bietet technische Einblicke, praktische Beispiele und Entscheidungsrahmen, die Ihnen bei der Auswahl des richtigen IFM-Industriesensors für Ihr SPS-System helfen.
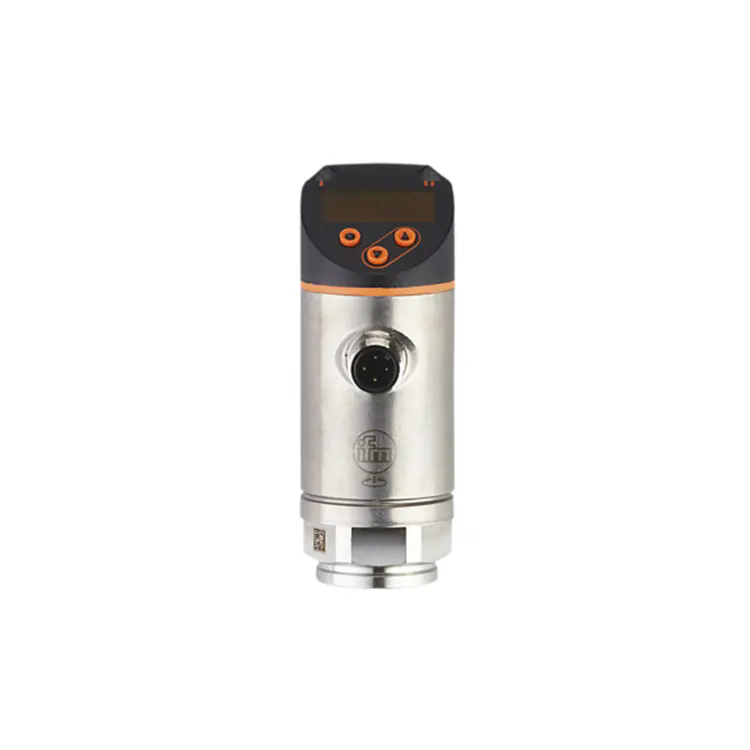
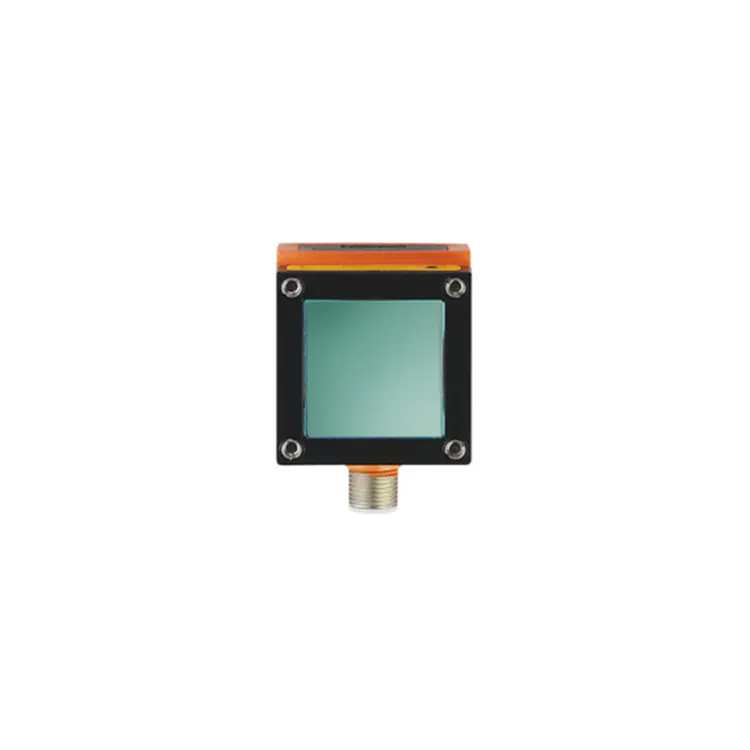
EinIFM Industriesensorist ein elektronisches Gerät, das physische Veränderungen in einer Fertigungsumgebung erkennt und diese Veränderungen in elektrische Signale umwandelt, die von einer speicherprogrammierbaren Steuerung (SPS) interpretiert werden können. Der Sensor ist das Sinnesorgan des Automatisierungssystems und liefert das nötige Feedback, damit die SPS Entscheidungen treffen, Aktionen einleiten und die Kontrolle über industrielle Prozesse behalten kann. Ob es darum geht, das Vorhandensein einer Komponente auf einem Förderband zu erkennen, den Druck in einer Hydraulikleitung zu messen oder die Temperatur einer Motorwicklung zu überwachen, der IFM Industrial Sensor ist die Schnittstelle zwischen der physischen Welt und dem digitalen Steuerungssystem.
IFM ist eine weltweit anerkannte Marke, die für ihr breites Sortiment an Industriesensoren bekannt ist, darunter induktive Näherungssensoren, fotoelektrische Sensoren, kapazitive Sensoren, Ultraschallsensoren, Drucksensoren, Temperatursensoren und Durchflusssensoren. Jeder Sensortyp ist für ein bestimmtes Erkennungsprinzip konzipiert und eignet sich daher für bestimmte Anwendungen und Umgebungen. Die Auswahl des richtigen IFM-Industriesensors erfordert ein klares Verständnis der Anwendungsanforderungen, des Erkennungsobjekts und der Integrationsumgebung. Der Sensor muss hinsichtlich der elektrischen Spezifikationen (Spannung, Strom, Ausgangstyp), des Kommunikationsprotokolls (IO-Link, PROFINET, EtherNet/IP) und der mechanischen Montage mit der SPS kompatibel sein. Die technischen Spezifikationen des Sensors definieren seinen Leistungsumfang und bestimmen, ob er in der Lage ist, die Anforderungen der Anwendung zu erfüllen.
Unser Team beiSchwebende Lichtautomatisierung Trade Co., Ltd.ist darauf spezialisiert, Ingenieuren bei der Bewältigung dieses Auswahlprozesses zu helfen. Mit jahrelanger Erfahrung in der Lieferung von IFM Industrial Sensor-Produkten an Systemintegratoren und Hersteller verstehen wir die Nuancen der Sensorauswahl und können Sie bei der Auswahl des am besten geeigneten Sensors für Ihre Anwendung beraten. Unabhängig davon, ob Sie ein neues System entwerfen oder ein bestehendes warten, ist die Wahl des richtigen IFM-Industriesensors entscheidend für den Erfolg Ihres Automatisierungsprojekts. In den folgenden Abschnitten gehen wir eingehend auf die wichtigsten Spezifikationen, Sensortypen und Integrationsüberlegungen ein, die Sie bei der optimalen Sensorauswahl unterstützen.
Die technischen Spezifikationen einesIFM IndustriesensorGeben Sie eine quantitative Beschreibung seiner Fähigkeiten und Grenzen. Das Verständnis dieser Spezifikationen ist für den Vergleich von Sensormodellen und die Bestimmung ihrer Eignung für eine bestimmte Anwendung von entscheidender Bedeutung. Die folgende Tabelle fasst die wichtigsten technischen Spezifikationen für eine Reihe von IFM-Industriesensortypen zusammen mit ihren typischen Werten und den Auswirkungen auf die Anwendungsleistung zusammen.
| Spezifikation | Induktive Nähe | Photoelektrisch | Kapazitiv | Ultraschall | Auswirkungen auf die Anwendung |
| Erfassungsbereich (mm) | 2 - 40 | 50 - 20.000 | 2 - 40 | 20 - 8000 | Bestimmt die maximale Entfernung zum Ziel |
| Reaktionszeit (ms) | < 1 | < 1 | < 5 | < 50 | Kritisch für Hochgeschwindigkeitsanwendungen |
| Wiederholgenauigkeit (%) | < 2 | < 5 | < 5 | < 2 | Gewährleistet eine konsistente Erkennung im Laufe der Zeit |
| Betriebstemperatur (°C) | -25 bis +85 | -25 bis +60 | -25 bis +85 | -20 bis +70 | Definiert den nutzbaren Umgebungsbereich |
| Schutzart (IP) | IP67 | IP67 | IP67 | IP67 | Beständigkeit gegen das Eindringen von Staub und Wasser |
| Ausgabetyp | PNP/NPN, IO-Link | PNP/NPN, IO-Link | PNP/NPN, IO-Link | PNP/NPN, IO-Link | Kompatibilität mit SPS-Eingangsmodulen |
| Gehäusematerial | Edelstahl | ABS/PC | Edelstahl | Edelstahl | Haltbarkeit und chemische Beständigkeit |
Bei der Bewertung dieser Spezifikationen ist es wichtig, sie anhand der Anwendungsanforderungen zu priorisieren. Für eine Hochgeschwindigkeits-Abfülllinie sind Reaktionszeit und Wiederholgenauigkeit von entscheidender Bedeutung. Bei einem Materialtransportsystem für den Außenbereich sind die IP-Schutzart und der Betriebstemperaturbereich von größter Bedeutung. Bei einer chemischen Verarbeitungsanwendung stehen Gehäusematerial und chemische Beständigkeit im Vordergrund. Unsere Fabrik inSchwebende Lichtautomatisierungbetont die Bedeutung eines ausgewogenen Ansatzes, bei dem alle Spezifikationen ganzheitlich betrachtet werden, um sicherzustellen, dass der ausgewählte Sensor die Anforderungen der Anwendung erfüllt und zuverlässigen, langfristigen Service bietet.
Stellen Sie sich eine Ingenieurin namens Sarah vor, die in einem großen Automobilmontagewerk arbeitet. Ihre Aufgabe ist es, eine neue Sensorlösung für eine Roboterschweißzelle zu entwickeln. Die Zelle muss das Vorhandensein von Metallteilen erkennen, die korrekte Ausrichtung überprüfen und sicherstellen, dass sich der Roboterarm in der richtigen Position befindet, bevor der Schweißzyklus gestartet wird. Sarah verfügt über eine Reihe von Sensortypen, sie muss jedoch für jede Funktion den richtigen auswählen. Dieses Szenario ist typisch für jeden Automatisierungsingenieur und der Auswahlprozess lässt sich am besten als systematischer Entscheidungsbaum betrachten.
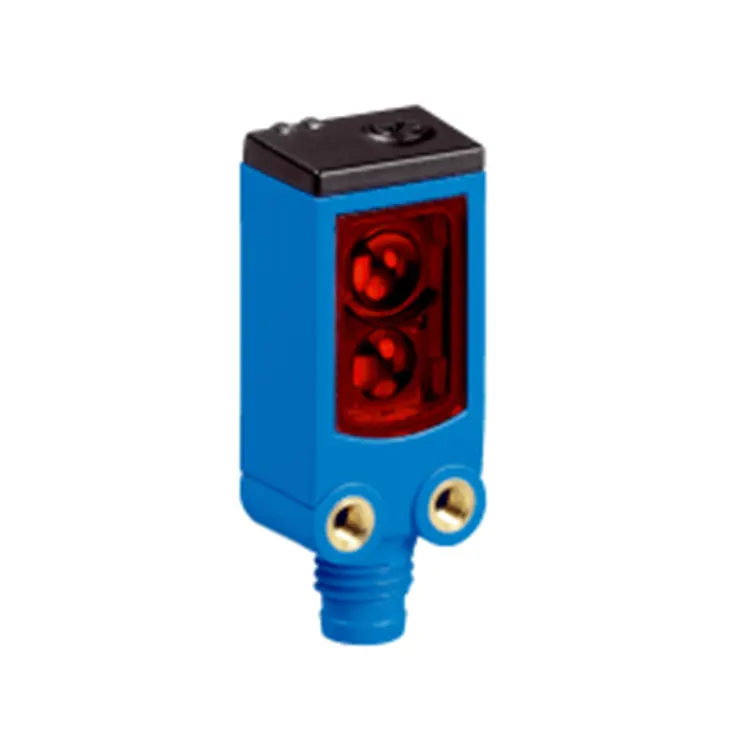
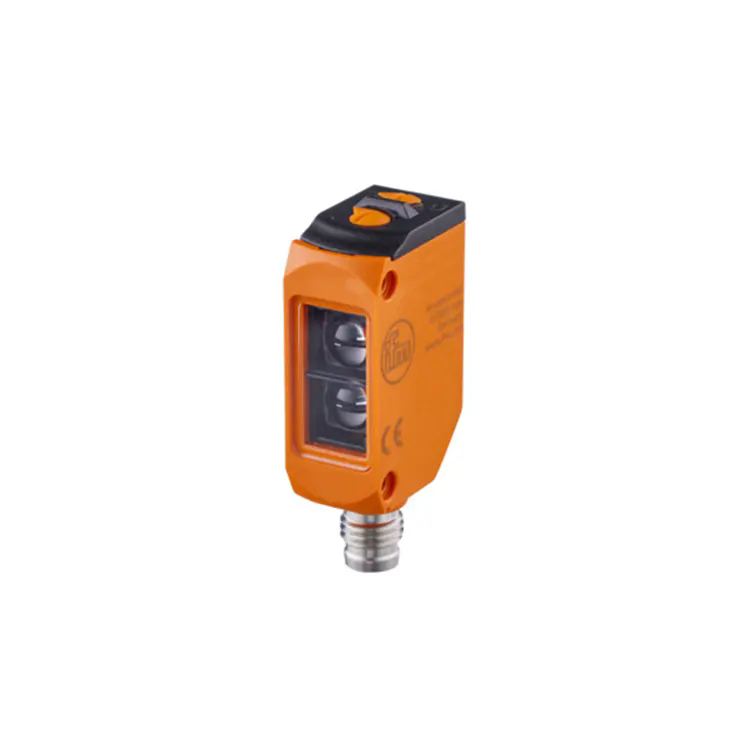
Der erste Entscheidungspunkt ist das Erkennungsprinzip. Die häufigsten Arten vonIFM Industriesensorsind induktiv, fotoelektrisch, kapazitiv und Ultraschall. Induktive Sensoren sind die Arbeitspferde der Metalldetektion. Sie erzeugen ein hochfrequentes Magnetfeld, das sich verändert, wenn ein metallischer Gegenstand in den Erfassungsbereich gelangt. Sie sind äußerst zuverlässig, schnell und unempfindlich gegenüber Staub, Schmutz oder Öl auf der aktiven Fläche. Für Sarahs Schweißzelle sind induktive Sensoren die perfekte Wahl, um das Vorhandensein von Metallteilen zu erkennen und die Position des Roboterarms zu überprüfen. Photoelektrische Sensoren nutzen Licht, um Objekte zu erkennen. Sie sind in drei gängigen Modi erhältlich: Einweglicht, retroreflektierend und diffus. Einweglichtschranken verfügen über einen separaten Sender und Empfänger und bieten so die größte Erfassungsreichweite und höchste Zuverlässigkeit in schmutzigen Umgebungen. Sie eignen sich ideal zum Erkennen von Kleinteilen oder Objekten, die mit anderen Methoden nicht zuverlässig erkannt werden können. In der Schweißzelle kann ein Reflexionssensor verwendet werden, um vor Beginn des Schweißvorgangs zu bestätigen, dass das Teil in der richtigen Ausrichtung ist.
Kapazitive Sensoren erkennen Kapazitätsänderungen, die durch die Anwesenheit eines beliebigen Objekts verursacht werden, unabhängig von dessen Material. Sie eignen sich besonders zur Erkennung nichtmetallischer Objekte wie Kunststoffe, Flüssigkeiten und körniger Materialien. In einer Schweißzelle könnte ein kapazitiver Sensor verwendet werden, um das Vorhandensein einer Kühlflüssigkeit in einer Fließleitung zu erkennen oder den Füllstand eines Schmiermittels zu erfassen. Ultraschallsensoren nutzen Schallwellen zur Erkennung von Objekten und eignen sich daher ideal für Anwendungen, bei denen fotoelektrische Sensoren aufgrund von Staub oder der Farbe, Transparenz oder dem Reflexionsvermögen des Ziels ungeeignet sind. Ultraschallsensoren werden häufig zur Abstandsmessung, Füllstandserkennung und Objekterkennung in rauen Umgebungen eingesetzt. Die folgende Tabelle bietet einen Entscheidungsrahmen für die Auswahl des geeigneten Sensortyps basierend auf den Erkennungsanforderungen.
| Erkennungsanforderung | Induktiv | Photoelektrisch | Kapazitiv | Ultraschall | Empfehlung |
| Metallobjekte erkennen, kurze Reichweite | ✓ | Induktive Nähe | |||
| Objekt aus großer Entfernung erkennen (1-20 m) | ✓ | Lichtschranke mit Einweglichtschranke | |||
| Transparente Objekte erkennen (Glas, Kunststoff) | ✓ | ✓ | ✓ | Photoelektrisch oder Ultraschall | |
| Erkennen Sie nichtmetallische Flüssigkeiten oder Feststoffe | ✓ | ✓ | ✓ | Kapazitiv oder Ultraschall | |
| Erkennen Sie Objekte in staubiger Umgebung | ✓ | ✓ | ✓ | Induktiv oder Ultraschall | |
| Abstand zum Objekt messen | ✓ | Ultraschall | |||
| Hochgeschwindigkeitserkennung (< 1 ms) | ✓ | ✓ | Induktiv oder fotoelektrisch |
In Sarahs Schweißzellenanwendung sind induktive Sensoren die erste Wahl für die Metallerkennung, während fotoelektrische Sensoren die Flexibilität für die Ausrichtungsüberprüfung bieten. Für weitere Hilfsfunktionen kommen kapazitive und Ultraschallsensoren in Betracht. Der Schlüssel zu einer erfolgreichen Sensorauswahl besteht darin, das Erkennungsprinzip des Sensors an die spezifischen Eigenschaften des Ziels und die Umgebungsbedingungen anzupassen. BeiSchwebende Lichtautomatisierung Trade Co., Ltd.Unser Team aus Automatisierungsspezialisten kann Ihnen dabei helfen, sich durch die verfügbaren Optionen zu navigieren und den richtigen IFM-Industriesensor für Ihre spezifische Anwendung auszuwählen.
Nachdem der Sensortyp ausgewählt wurde, besteht der nächste entscheidende Schritt darin, die elektrische Kompatibilität mit dem SPS-System sicherzustellen. Der Sensor muss hinsichtlich Spannung, Strom, Ausgangstyp und Anschlussart korrekt auf das Eingangsmodul der SPS abgestimmt sein. Eine elektrische Fehlanpassung kann dazu führen, dass kein Signal vorliegt, ein falsches Signal vorliegt oder der Sensor oder die SPS beschädigt werden. Die häufigsten elektrischen Abweichungen betreffen den Ausgangstyp (NPN vs. PNP) und die Versorgungsspannung. Das Verständnis dieser Parameter ist für eine erfolgreiche Integration unerlässlich.
Der Ausgabetyp einerIFM Industriesensorbezieht sich auf die Konfiguration des Transistorausgangs, der das Signal an die SPS schaltet. Es gibt zwei primäre Ausgangstypen: NPN (senkend) und PNP (quellend). Bei einem NPN-Ausgang schaltet der Sensor das Signal bei Aktivierung auf Masse (0 V) und leitet so Strom vom SPS-Eingang ab. Bei einem PNP-Ausgang schaltet der Sensor das Signal bei Aktivierung auf die positive Versorgungsspannung (z. B. +24 V) um und liefert so Strom an den Eingang der SPS. Die Wahl zwischen NPN und PNP hängt vom Eingangsmodul der SPS ab. Die meisten europäischen SPS (z. B. Siemens) verwenden PNP-Eingänge, während einige asiatische SPS (z. B. einige ältere Omron-Modelle) NPN-Eingänge verwenden. Es ist wichtig, den Eingangstyp der SPS zu überprüfen, bevor Sie den Sensor auswählen. Viele moderne SPS unterstützen sowohl NPN als auch PNP, es ist jedoch immer am besten, die Spezifikationen des Eingangsmoduls zu überprüfen.
Zusätzlich zum Ausgangstyp muss die Versorgungsspannung des Sensors mit der Stromversorgung der SPS kompatibel sein. Die meisten IFM-Industriesensoren werden mit Gleichspannungen betrieben, typischerweise 10–30 V Gleichstrom. Einige Sensoren sind in wechselstrombetriebenen Versionen erhältlich. Das SPS-System stellt normalerweise eine 24-V-Gleichstromversorgung bereit, die mit den meisten Gleichstromsensoren kompatibel ist. Es ist jedoch wichtig, das Datenblatt des Sensors zu überprüfen, um die Nennspannung zu bestätigen und sicherzustellen, dass der Sensor innerhalb der Stromversorgungskapazität der SPS liegt. Die Verbindungsart ist ein weiterer Kompatibilitätsfaktor. Sensoren sind mit vorverdrahteten Kabeln, Steckverbindern (M8, M12) oder Schraubklemmen erhältlich. Die Wahl der Verbindungsmethode hängt von der Installationsumgebung und dem Bedarf an Flexibilität ab. M12-Steckverbinder sind in der industriellen Automatisierung am häufigsten anzutreffen und bieten eine robuste, wasserdichte Verbindung, die sich leicht trennen und wieder anschließen lässt. Die folgende Tabelle enthält eine Checkliste zur elektrischen Kompatibilität zur Auswahl eines IFM-Industriesensors für ein SPS-System.
| Artikel | Überprüfen | Typische IFM-Sensorspezifikation | Gemeinsame SPS-Spezifikation |
| Versorgungsspannung | Kompatibler Spannungsbereich | 10–30 V Gleichstrom | 24V DC |
| Ausgabetyp | NPN- oder PNP-Kompatibilität | PNP oder NPN (Modell prüfen) | Überprüfen Sie die Spezifikation des SPS-Eingangsmoduls |
| Ausgangssignaltyp | Digital oder analog | Digital (PNP/NPN) oder Analog (4–20 mA, 0–10 V) | Digitales oder analoges Eingangsmodul erforderlich |
| Laststrom | Maximale Stromaufnahme | Typischerweise 100–200 mA | Überprüfen Sie die Kapazität des SPS-Eingangsmoduls |
| Verbindungstyp | Kompatibler Stecker | M12, M8 oder Kabel | Überprüfen Sie den SPS-Klemmenblock oder -Stecker |
| IO-Link-Unterstützung | Kommunikationsprotokoll | IO-Link V1.1 | SPS-IO-Link-Master-Fähigkeit prüfen |
Durch die systematische Überprüfung dieser elektrischen Parameter können Ingenieure sicherstellen, dass der IFM Industrial Sensor und das SPS-System vollständig kompatibel sind, wodurch Integrationsprobleme vermieden und ein zuverlässiger Systembetrieb gewährleistet werden. Unser Team beiSchwebende Lichtautomatisierungist mit diesen Kompatibilitätsanforderungen bestens vertraut und kann bei der Gegenprüfung von Spezifikationen behilflich sein, um eine nahtlose Integration sicherzustellen.
Die Betriebsumgebung ist ein kritischer Faktor, der die Leistung und Zuverlässigkeit des Sensors erheblich beeinflussen kann. Ein IFM-Industriesensor, der in einem sauberen, temperaturkontrollierten Labor einwandfrei funktioniert, kann in einer rauen Industrieumgebung schnell ausfallen. Die Umgebung legt Einschränkungen für das Design des Sensors fest, einschließlich der Schutzart (IP), des Gehäusematerials und der Temperaturtoleranz. Drei typische Industrieumgebungen veranschaulichen die Bandbreite der Herausforderungen, denen Sensoren standhalten müssen.
Fall 1: Lebensmittelverarbeitungsanlage – Hohe Luftfeuchtigkeit und chemische Abwaschung.Eine Lebensmittelverarbeitungsanlage benötigt Sensoren, die häufigen Hochdruckreinigungen mit Reinigungsmitteln standhalten. Die Umgebung ist nass und feucht, mit Temperaturen zwischen -10 °C im Kühllager und +40 °C im Verarbeitungsbereich. Die Sensoren müssen mit einer hohen IP-Schutzart (IP69K für Washdown) und einem Gehäusematerial ausgestattet sein, das gegen Korrosion und chemische Angriffe beständig ist. Bevorzugt sind Edelstahlgehäuse mit glatten Oberflächen (um Bakterienwachstum zu verhindern). Auch optische Sensoren mit robusten Dichtungen sind unerlässlich, um das Eindringen von Feuchtigkeit zu verhindern. Für diese Anwendung sind die IP-Schutzart und die Materialauswahl die primären Auswahlkriterien, während der Erfassungsbereich oder die Geschwindigkeit des Sensors möglicherweise zweitrangig sind.
Fall 2: Kfz-Schweißzelle – hohe Temperatur und elektromagnetisches Rauschen.Eine Automobilschweißzelle stellt eine anspruchsvolle Umgebung für Sensoren dar. Der Bereich ist durch Schweißarbeiten hohen Temperaturen ausgesetzt, die bis zu 150 °C erreichen können. Darüber hinaus erzeugen Schweißgeräte erhebliche elektromagnetische Störungen (EMI), die bei Sensoren ohne ausreichende Abschirmung zu Fehlauslösungen führen können. Sensoren in dieser Umgebung erfordern Hochtemperaturwerte (bis zu 85 °C oder höher), eine robuste EMI-Abschirmung und oft spezielle Montageanordnungen, um sie vor Schweißspritzern zu schützen. Für diese Anwendung werden häufig induktive Sensoren mit hoher Schaltfrequenz und guter Störfestigkeit gegen elektromagnetische Störungen bevorzugt. Die Temperaturbewertung und die EMI-Immunität sind die entscheidenden Faktoren.
Fall 3: Zementwerk – Hohe Staub- und Vibrationsbelastung.Ein Zementwerk ist eine staubige, raue Umgebung mit einem hohen Anteil an Feinstaub in der Luft. Sensoren sind ständigen Vibrationen von Brechern und Förderbändern ausgesetzt. Der Sensor muss staubdicht sein (Schutzart IP6X) und über ein Gehäuse verfügen, das robust genug ist, um dauerhaften Vibrationen standzuhalten. Optoelektronische Sensoren sind für diese Umgebung oft ungeeignet, da sich auf der Optik Staub ansammelt, der den Lichtstrahl blockieren kann. Induktive Sensoren mit ihrem eigenständigen, abgedichteten Design sind oft die erste Wahl. Auch Ultraschallsensoren können eingesetzt werden, wenn diese mit robusten Gehäusen ausgeführt sind. Für diese Umgebung sind IP-Schutzart, Gehäusematerial und Vibrationsfestigkeit die wichtigsten Auswahlfaktoren.
Die folgende Tabelle bietet eine Zusammenfassung der Umweltaspekte und ihrer Auswirkungen auf die Sensorauswahl.
| Umweltfaktor | Typische Herausforderung | Sensorspezifikation betroffen | Empfohlene Lösung |
| Feuchtigkeit / hohe Luftfeuchtigkeit | Wassereintritt, Korrosion | IP-Schutzart, Gehäusematerial | IP67/IP69K, Edelstahlgehäuse |
| Extreme Temperatur | Leistungsabfall, Ausfall | Betriebstemperaturbereich | Weittemperatursensoren (-40 °C bis +85 °C) |
| Staub / Partikel | Optische Blockade, Kontamination | IP-Schutzart, Sensortyp | Induktive Sensoren, Ultraschallsensoren, IP6X |
| Vibration / Schock | Mechanische Schäden, lose Verbindungen | Gehäusematerial, Montage | Edelstahlgehäuse, sichere Montage |
| Elektromagnetische Interferenz (EMI) | Falsche Auslösung | EMV-Bewertung, Sensortyp | Sensoren mit hoher EMV-Störfestigkeit, geschirmte Kabel |
| Chemische Exposition | Wohnraumverschlechterung | Gehäusematerial | Gehäuse mit PTFE- oder Keramikbeschichtung |
Das Verständnis der Umgebungsanforderungen Ihrer Anwendung ist für die Auswahl eines IFM-Industriesensors, der zuverlässige und langfristige Dienste bietet, von entscheidender Bedeutung. Unser Team beiSchwebende Lichtautomatisierung Trade Co., Ltd.kann Ihnen dabei helfen, die Umgebungsbedingungen Ihrer Anwendung einzuschätzen und die geeigneten Sensorspezifikationen zu empfehlen, um eine robuste Leistung sicherzustellen.
In der Vergangenheit waren Industriesensoren einfache Geräte, die ein binäres Signal an die SPS lieferten: Ein oder Aus. Die SPS empfing ein Signal, das die Anwesenheit oder Abwesenheit eines Objekts anzeigte, aber nichts weiter. Heutzutage hat sich die Kommunikationslandschaft für Industriesensoren dramatisch weiterentwickelt. ModernIFM Industriesensorunterstützen fortschrittliche Kommunikationsprotokolle wie IO-Link, das den Sensor von einem einfachen Schalter in ein intelligentes, datenreiches Gerät verwandelt. IO-Link ist nicht nur ein Kommunikationsstandard; Es handelt sich um einen Paradigmenwechsel, der die Sensor-SPS-Integration verbessert und neue Möglichkeiten erschließt, die bisher nicht möglich waren.
IO-Link ist ein Punkt-zu-Punkt-Kommunikationsprotokoll, das den Datenaustausch zwischen einem Sensor und der SPS (oder einem IO-Link-Master) ermöglicht. Im Gegensatz zu herkömmlichen diskreten I/Os, bei denen der Sensor nur ein digitales Signal sendet, ermöglicht IO-Link eine bidirektionale Kommunikation. Die SPS kann nicht nur den Schaltzustand des Sensors auslesen, sondern auch auf detaillierte Diagnoseinformationen zugreifen, Prozessparameter auslesen und den Sensor sogar aus der Ferne neu konfigurieren. Dies ist ein Game-Changer für die industrielle Automatisierung. Beispielsweise kann ein IFM-Industriesensor mit IO-Link-Fähigkeit Informationen über die Erkennungsqualität (Signalstärke), die Temperatur des Sensors, seine Betriebsstunden und sogar seinen internen Diagnosestatus liefern. Diese Daten können von der SPS oder einem übergeordneten System zur vorausschauenden Wartung, Prozessoptimierung und Qualitätskontrolle genutzt werden.
Die Vorteile von IO-Link für die Sensor-SPS-Integration sind erheblich. Stellen Sie sich eine Produktionslinie mit Hunderten von Sensoren vor. Bei herkömmlichen diskreten E/A empfängt die SPS nur eine begrenzte Anzahl von Signalen. Wenn ein Sensor ausfällt, erkennt die SPS möglicherweise einen Signalverlust, weiß jedoch nicht, warum. Das Wartungsteam muss den Sensor physisch untersuchen, um das Problem zu diagnostizieren. Mit IO-Link erhält die SPS eine Diagnosewarnung, die genau angibt, welcher Sensor ausfällt und warum (z. B. „Sensor 37 – Signal zu schwach, Reinigung erforderlich“). Dies verkürzt die Fehlerbehebungszeit erheblich und minimiert Ausfallzeiten. Darüber hinaus kann die SPS mit IO-Link die Einstellungen des Sensors (z. B. den Erkennungsabstand oder den Ausgabezeitpunkt) ändern, ohne dass eine physische Verbindung zum Sensor erforderlich ist. Dies ermöglicht eine einfache Anpassung des Systems an sich ändernde Produktionsanforderungen.
Die Integration eines IFM-Industriesensors mit IO-Link in ein SPS-System umfasst drei Komponenten: den Sensor (mit IO-Link-Fähigkeit), den IO-Link-Master (ein Modul, das die Schnittstelle zwischen dem Sensor und dem Feldbus der SPS bildet) und die SPS selbst. Der IO-Link-Master ist über einen Feldbus (z. B. PROFINET, EtherNet/IP oder EtherCAT) mit der SPS verbunden. Der Master kommuniziert über das IO-Link-Protokoll mit dem Sensor und übersetzt die Daten dann für den Feldbus der SPS. Diese Architektur vereinfacht die Verkabelung erheblich: Ein einziges 4-Leiter-Kabel verbindet den Sensor mit dem Master und ein einziges Feldbuskabel verbindet den Master mit der SPS. Dies steht im krassen Gegensatz zum herkömmlichen Ansatz, bei dem jedes einzelne Signal eine eigene Leitung erfordert. Die folgende Tabelle bietet eine Zusammenfassung der wichtigsten Vorteile von IO-Link für die Sensor-SPS-Integration.
| Besonderheit | Traditionelle diskrete E/A | IO-Link |
| Datenrichtung | Einweg (Sensor zur SPS) | Bidirektional (Sensor ↔ SPS) |
| Informationen verfügbar | Binärsignal (ein/aus) | Binärsignal + Diagnose + Prozessdaten |
| Remote-Konfiguration | Nicht möglich | Ja (Sensoreinstellungen können aus der Ferne geändert werden) |
| Verdrahtung | Einzelne Drähte für jedes Signal | Ein 4-adriges Kabel pro Sensor |
| Diagnose | Basic (Signal vorhanden/nicht vorhanden) | Detaillierte (Signalqualität, Temperatur, Betriebsstunden) |
| Vorausschauende Wartung | Beschränkt | Aktiviert durch Diagnosedaten |
Unser Team beiSchwebende Lichtautomatisierung Trade Co., Ltd.kann beim Entwurf und der Implementierung von IO-Link-basierten Sensornetzwerken behilflich sein und Anleitungen zur Sensorauswahl, Master-Konfiguration und SPS-Programmierung geben. Wir sind uns bewusst, dass der Übergang von herkömmlichen E/A zu IO-Link eine strategische Entscheidung ist, die die Fähigkeiten und Leistung Ihres Automatisierungssystems erheblich verbessern kann.
Bei der Auswahl einesIFM Industriesensor, ist es verlockend, sich ausschließlich auf den anfänglichen Kaufpreis zu konzentrieren. Die tatsächlichen Kosten eines Sensors gehen jedoch weit über die Anschaffungskosten hinaus. Die Gesamtbetriebskosten (TCO) umfassen die Kosten für Installation, Betrieb, Wartung und vor allem die Kosten für Ausfallzeiten aufgrund von Sensorausfällen. Ein etwas teurerer, aber wesentlich zuverlässigerer Sensor kann einer Fabrik im Laufe ihrer Lebensdauer Zehntausende von Dollar einsparen. Daher ist die Bewertung der langfristigen Zuverlässigkeit ein entscheidender Bestandteil des Auswahlprozesses.
Die Zuverlässigkeit eines Industriesensors wird typischerweise anhand seiner Mean Time Between Failures (MTBF) quantifiziert. Eine hohe MTBF weist auf einen zuverlässigen Sensor hin, der während seiner erwarteten Lebensdauer wahrscheinlich nicht ausfällt. IFM-Sensoren sind bekannt für ihre hohe Qualität und ihr robustes Design, mit MTBF-Werten, die zu den besten der Branche zählen. MTBF ist jedoch nicht der einzige zu berücksichtigende Faktor. Auch die Robustheit des Sensors gegenüber Umwelteinflüssen, seine Immunität gegenüber elektromagnetischen Störungen und seine Widerstandsfähigkeit gegenüber physikalischen Belastungen tragen zu seiner langfristigen Zuverlässigkeit bei. Ein Sensor, der in einem robusten Edelstahlgehäuse untergebracht ist und eine hohe IP-Schutzart aufweist, übersteht eine raue Industrieumgebung eher als einer mit einem Kunststoffgehäuse und einer niedrigeren IP-Schutzart.
Betrachten wir ein Szenario, um die Bedeutung der Gesamtbetriebskosten zu veranschaulichen. In einer Fabrik sind 100 Sensoren an einer kritischen Produktionslinie installiert. Die Fabrik ist 365 Tage im Jahr rund um die Uhr in Betrieb. Jede Stunde Ausfallzeit kostet die Fabrik 10.000 US-Dollar an Produktionsausfall. Ein Sensorausfall führt im Durchschnitt zu einer Ausfallzeit von 2 Stunden für Fehlerbehebung, Austausch und Neustart. Wenn ein kostengünstiger Sensor eine Ausfallrate von 1 Ausfall pro Jahr aufweist (MTBF von 8.760 Stunden), belaufen sich die Kosten für die Ausfallzeit allein dieses Sensors auf 20.000 US-Dollar pro Jahr (10.000 US-Dollar x 2 Stunden). Wenn ein hochwertiger IFM-Industriesensor eine Ausfallrate von 0,1 Ausfällen pro Jahr aufweist (MTBF von 87.600 Stunden), betragen die Kosten für Ausfallzeiten nur 2.000 US-Dollar pro Jahr. Der Unterschied beträgt allein aufgrund der Ausfallzeit 18.000 US-Dollar pro Sensor. Dies ist ein eindrucksvolles Beispiel dafür, warum die Gesamtbetriebskosten wichtiger sind als die Anschaffungskosten. Die folgende Tabelle bietet einen Rahmen für die Bewertung der Sensorzuverlässigkeit und der Gesamtbetriebskosten.
| Zuverlässigkeitsfaktor | Sensor mit geringer Zuverlässigkeit | Hochzuverlässiger IFM-Sensor | Auswirkungen auf die Gesamtbetriebskosten |
| MTBF (Stunden) | 8.760 (1 Jahr) | 87.600 (10 Jahre) | Eine niedrigere MTBF erhöht die Ausfallhäufigkeit |
| IP-Bewertung | IP65 | IP67 / IP69K | Eine niedrigere IP-Einstufung erhöht das Eindringenrisiko |
| EMV-Immunität | Basic | Hoch | Eine schlechte EMV-Störfestigkeit führt zu Fehlauslösungen |
| Temperaturbereich | -10°C bis +60°C | -25°C bis +85°C | Ein enger Bereich schränkt die Anwendungsflexibilität ein |
| Materialqualität | Gehäuse aus Kunststoff | Gehäuse aus Edelstahl | Kunststoff zersetzt sich in rauen Umgebungen schneller |
| Diagnosefähigkeit | Keiner | IO-Link mit Diagnose | Keine Diagnose erhöht die Fehlerbehebungszeit |
Um die Gesamtbetriebskosten eines Sensors zu bewerten, empfehlen wir eine einfache Berechnung: (Anzahl der Sensoren) x (Ausfallrate) x (Ausfallkosten pro Ausfall) x (Erwartete Lebensdauer). Durch die Berücksichtigung der Ausfallkosten und der Zuverlässigkeit des Sensors können Sie eine fundierte Entscheidung treffen, bei der der langfristige Wert Vorrang vor den kurzfristigen Kosten hat. Unser Team beiSchwebende Lichtautomatisierung Trade Co., Ltd.kann die notwendigen Daten zur Sensorzuverlässigkeit und -leistung liefern, um diese Bewertung zu unterstützen.
Frage 1: Wie kann ich die Kompatibilität eines IFM-Industriesensors mit meinem vorhandenen SPS-System bestätigen?
Antwort: Die Kompatibilität hängt von drei Schlüsselfaktoren ab: Ausgangstyp (NPN vs. PNP), Versorgungsspannung (typischerweise 10–30 V DC) und Kommunikationsprotokoll (standardmäßiger diskreter I/O oder IO-Link). Überprüfen Sie zunächst die Spezifikation Ihres SPS-Eingangsmoduls, um den erforderlichen Ausgangstyp zu bestimmen. Die meisten europäischen SPS (Siemens) verwenden PNP-Eingänge. Stellen Sie dann sicher, dass die Versorgungsspannung des Sensors mit der Stromversorgung Ihrer SPS übereinstimmt (normalerweise 24 V DC). Wenn Sie schließlich erweiterte Funktionen nutzen möchten, bestätigen Sie, dass Ihre SPS IO-Link unterstützt oder dass Sie ein IO-Link-Mastermodul installiert haben. Unser Team von Floating Light Automation Trade Co., Ltd. kann bei dieser Kompatibilitätsbewertung behilflich sein und einen Querverweis für Ihr spezifisches SPS-Modell bereitstellen.
Frage 2: Was sind die Hauptunterschiede zwischen NPN- und PNP-Ausgangssensoren und wann sollte ich mich für die einzelnen Sensoren entscheiden?
Antwort: Der wesentliche Unterschied ist die Schaltlogik. Bei einem NPN-Ausgang (senkend) verbindet der Sensor bei Aktivierung die Last mit Masse (0 V). Bei einem PNP-Ausgang (Quelle) verbindet der Sensor die Last bei Aktivierung mit der positiven Versorgungsspannung (z. B. +24 V). Die Auswahl hängt vom Eingangsmodul Ihrer SPS ab. Die meisten europäischen und modernen SPS verwenden PNP-Eingänge, während einige ältere oder asiatische SPS NPN-Eingänge verwenden. Wenn Ihre SPS beides unterstützt (die meisten tun das), wählen Sie den Ausgangstyp, der für Ihre Verkabelung und Sicherheitsaspekte bequemer ist. Unser Team kann Ihnen dabei helfen, den richtigen Ausgangstyp für Ihr SPS-System zu ermitteln.
Frage 3: Mein Sensor scheint zufällig auszulösen. Was könnte die Ursache dafür sein und wie kann ich es beheben?
Antwort: Zufällige Auslösungen werden oft durch elektromagnetische Interferenzen (EMI) von in der Nähe befindlichen Motoren, Schweißgeräten oder anderen Hochleistungsgeräten verursacht. Überprüfen Sie zunächst die Kabelführung des Sensors. Stellen Sie sicher, dass es nicht parallel zu Stromkabeln verläuft. Wenn EMI die Ursache ist, können Sie Sensoren mit höherer EMV-Störfestigkeit verwenden (die meisten IFM-Sensoren verfügen über eine gute Störfestigkeit), abgeschirmte Kabel installieren oder einen Sensor mit einem anderen Erkennungsprinzip (z. B. induktiv vs. fotoelektrisch) verwenden. Weitere Ursachen sind Vibrationen, Temperaturschwankungen oder ein falsch ausgerichteter Sensor. Wir empfehlen eine systematische Inspektion der Installation und Umgebung, um die Grundursache zu ermitteln. Sollte das Problem weiterhin bestehen, wenden Sie sich für eine detaillierte Diagnose an unsere Automatisierungsspezialisten.
Frage 4: Was ist der Hauptvorteil der Verwendung eines IO-Link-Sensors gegenüber einem herkömmlichen diskreten Sensor?
Antwort: IO-Link-Sensoren bieten erhebliche Vorteile gegenüber herkömmlichen diskreten Sensoren. Sie bieten eine bidirektionale Kommunikation, sodass die SPS nicht nur den Schaltzustand auslesen kann, sondern auch auf detaillierte Diagnose- und Prozessdaten wie Signalstärke, Temperatur und Betriebsstunden zugreifen kann. Dies ermöglicht eine vorausschauende Wartung und Fernkonfiguration und reduziert so Ausfallzeiten. IO-Link vereinfacht außerdem die Verkabelung, da für Strom und Daten ein einziges 4-Leiter-Kabel verwendet wird. Darüber hinaus können IO-Link-Sensoren mit mehreren Parametersätzen konfiguriert werden, sodass sie sich ohne physischen Austausch an verschiedene Anwendungen anpassen können. Für eine detaillierte Bewertung der Vorteile für Ihre Anwendung wenden Sie sich an unser Team von Floating Light Automation Trade Co., Ltd.
Question 5: What are the signs that an IFM Industrial Sensor is reaching the end of its service life and should be replaced?
Antwort: Anzeichen dafür, dass sich ein Sensor dem Ende seiner Lebensdauer nähert, sind unter anderem: erhöhte Reaktionszeit (langsameres Schalten), verringerter Erfassungsbereich, zeitweilige Fehlauslösungen, sichtbare Schäden am Gehäuse oder Kabel und ein anhaltender Abfall der Signalqualität (bei Überwachung über IO-Link). Wenn der Sensor nicht mit einer Diagnose ausgestattet ist, können Sie die Ausgangsspannung oder den Ausgangsstrom mit einem Multimeter überprüfen. Generell gilt, dass Sensoren in rauen Umgebungen im Rahmen eines proaktiven Wartungsplans alle 5–8 Jahre ausgetauscht werden sollten. Unser Team kann Sie zur Lebenserwartung des Sensors beraten und einen Austauschplan für Ihre Anwendung empfehlen.
Schwebende Lichtautomatisierung Trade CO., LTD.ist ein globaler Lieferant von industriellen Automatisierungskomponenten, der sich der Lieferung echter, zuverlässiger und leistungsstarker Automatisierungsteile an Systemintegratoren, Maschinenbauer, Hersteller und Wartungsteams weltweit widmet. Wir sind auf führende Marken wie Allen Bradley, Siemens, Omron, Keyence, SICK und IFM spezialisiert und decken SPS, HMIs, Servoantriebe, Motoren, Sensoren, Bildverarbeitungssysteme, Sicherheitskomponenten und industrielle Kommunikationsmodule ab. Jedes von uns gelieferte Produkt ist authentisch, rückverfolgbar und getestet und hilft unseren Kunden, Ausfallzeiten zu reduzieren, die Produktivität zu verbessern und stabile Automatisierungssysteme aufzubauen.
Mit jahrelanger Erfahrung in der industriellen Automatisierungsbeschaffung und grenzüberschreitenden Lieferung haben wir eine stabile globale Lieferkette aufgebaut und arbeiten eng mit autorisierten Vertriebskanälen und zuverlässigen Partnern zusammen. Unsere Mission ist einfach: Original-Automatisierungsteile leicht zu finden, schnell zu liefern und sicher zu verwenden. Wir beliefern Kunden aus den Bereichen Automobil, 3C-Elektronik, Lebensmittel und Getränke, Verpackung, Logistik, Energie und Prozessindustrie. Ganz gleich, ob Sie einzelne Ersatzteile, Serienbestellungen oder technischen Support für Austausch und Upgrades benötigen, unser Team aus Automatisierungsspezialisten steht Ihnen für schnelle Angebote, professionelle Produktauswahl und zuverlässigen Kundendienst zur Verfügung. Bei Floating Light Automation glauben wir an Qualität, Authentizität und Kundenvertrauen – wir sind nicht nur ein Lieferant, sondern Ihr vertrauenswürdiger Automatisierungspartner.
Das Richtige auswählenIFM IndustriesensorFür Ihr SPS-System ist eine Entscheidung erforderlich, die eine systematische Bewertung des Sensortyps, der elektrischen Kompatibilität, der Umgebungsbedingungen, der Kommunikationsprotokolle, der Zuverlässigkeit und der Gesamtbetriebskosten erfordert. Wenn Sie dem in diesem Artikel beschriebenen strukturierten Entscheidungsprozess folgen, können Sie sicher einen Sensor auswählen, der nicht nur die technischen Anforderungen Ihrer Anwendung erfüllt, sondern auch langfristige Zuverlässigkeit und Kosteneffizienz bietet. Der Schlüssel liegt darin, einen „One-size-fits-all“-Ansatz zu vermeiden und den Sensor sorgfältig auf die spezifischen Anforderungen der Anwendung abzustimmen.
Bei Floating Light Automation Trade Co., Ltd. ist es uns ein Anliegen, Sie bei der Bewältigung dieses komplexen Auswahlprozesses zu unterstützen. Unser Team aus Automatisierungsspezialisten verfügt über umfassende technische Kenntnisse der IFM Industrial Sensor-Produkte und deren Integration in SPS-Systeme. Wir bieten fachkundige Beratung, schnelle und genaue Angebote sowie zuverlässigen After-Sales-Support. Wir laden Sie ein, uns zu kontaktieren, wenn Sie Hilfe bei der Sensorauswahl, dem technischen Support oder der Produktbeschaffung benötigen. Wir helfen Ihnen beim Aufbau eines zuverlässigeren, effizienteren und produktiveren Automatisierungssystems. Kontaktieren Sie noch heute Floating Light Automation Trade Co., LtdHier erhalten Sie fachkundige Beratung bei der Auswahl des richtigen IFM-Industriesensors für Ihr SPS-System und erfahren, wie unsere Originalprodukte Ihre industriellen Automatisierungsvorgänge verbessern können.